مع تزايد الطلب في السوق على تصميمات البطاريات بتقنيتي دمج الخلايا في حزمة البطارية (CTP) ودمج الخلايا في الشاسيه (CTC)، أصبح من الضروري أن تلبي الطلاءات العازلة المطبقة على أغلفة خلايا بطاريات السيارات الكهربائية متطلبات قوة العزل الكهربائي العالية، وقوة الالتصاق، ومقاومة الإلكتروليت، وزمن دورة خط الإنتاج، ودقة تطبيق الطلاء على الأجزاء المعقدة، مثل أطراف توصيل البطارية وصمامات التنفيس ورموز الاستجابة السريعة (QR).
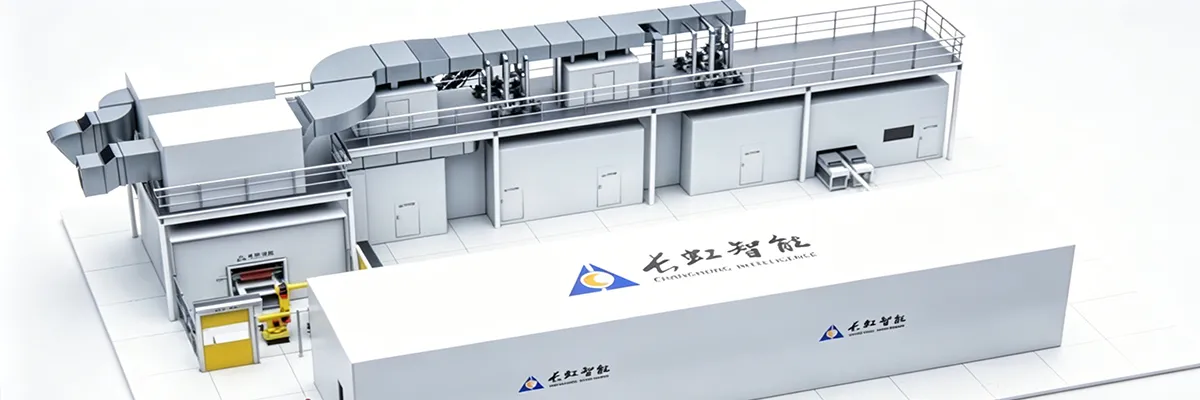
يجمع خط الطلاء العازل كهربائيًا والمعالج بالأشعة فوق البنفسجية المؤتمت بالكامل بين الرش بالطلاء المعالج بالأشعة فوق البنفسجية والطباعة النافثة للحبر بمواد عازلة تُعالج بالأشعة فوق البنفسجية، ضمن نظام آلي متكامل لطلاء خلايا بطاريات السيارات الكهربائية بطبقة عازلة.
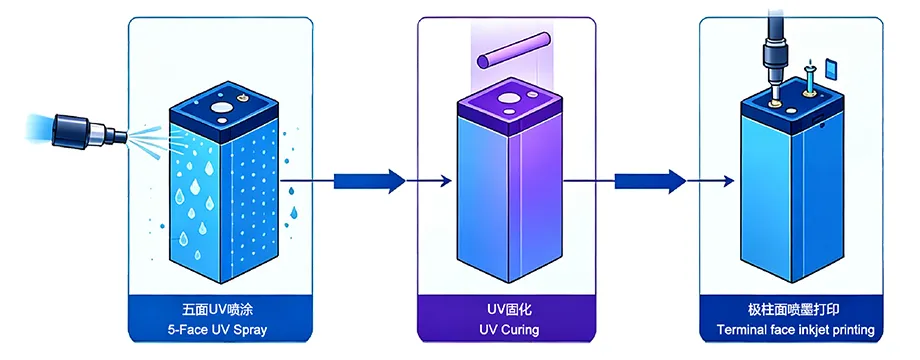
- الرش بالطلاء المعالج بالأشعة فوق البنفسجية:
يُطبق على السطح السفلي والأسطح الجانبية الأربعة لخلايا البطارية، مما يحقق تكوين طبقة طلاء مستمرة ومتجانسة على المساحات السطحية الكبيرة. - الطباعة النافثة للحبر بمواد عازلة تُعالج بالأشعة فوق البنفسجية:
تُستخدم على السطح الذي يحتوي على أطراف توصيل البطارية لتطبيق الطلاء العازل بصورة انتقائية، وفقًا لشكل خلية البطارية والمناطق المحددة.
ومن خلال الجمع بين الرش بالطلاء المعالج بالأشعة فوق البنفسجية على المساحات الكبيرة والطباعة النافثة للحبر بصورة انتقائية، يلغي خط الطلاء العازل الآلي هذا الحاجة إلى خطوات الحجب المعقدة، ويتيح تطبيق الطلاء العازل على الأسطح الستة لخلايا بطاريات السيارات الكهربائية.
- تحضير السطح
- الرش بالطلاء المعالج بالأشعة فوق البنفسجية على خمسة أوجه
- تسوية طبقة الطلاء
- المعالجة بالأشعة فوق البنفسجية
- فحص جميع الخلايا بنسبة 100%
- الطباعة النافثة للحبر بمواد عازلة تُعالج بالأشعة فوق البنفسجية على وجه أطراف التوصيل
- المعالجة النهائية بالأشعة فوق البنفسجية
- الرش بالطلاء المعالج بالأشعة فوق البنفسجية:
يشمل خمسة أوجه (السطح السفلي والأسطح الجانبية الأربعة)، بمعدل 50 PPM، مع إمكانية ضبط سُمك طبقة الطلاء، ومقاومة الإلكتروليت والصدمات الحرارية. - الطباعة النافثة للحبر بمواد عازلة تُعالج بالأشعة فوق البنفسجية:
تُطبق على السطح الذي يحتوي على أطراف التوصيل، مع تجنب طلاء أطراف التوصيل وصمامات التنفيس ورموز الاستجابة السريعة (QR) بدقة، دون الحاجة إلى الحجب، وبمعدل استفادة يتجاوز 98%.
- عملية الطلاء بالأشعة فوق البنفسجية الخالية من المركبات العضوية المتطايرة
تعتمد على مواد طلاء ذات محتوى صلب بنسبة 100%، دون انبعاثات للمركبات العضوية المتطايرة (VOCs) أو مياه صرف، مع الامتثال الكامل للوائح الكربون في الاتحاد الأوروبي. - الراتنج الحساس للضوء
تتم المعالجة بالأشعة فوق البنفسجية خلال 3–5 ثوانٍ، مع الحفاظ على درجة حرارة السطح الأساسي عند 50 درجة مئوية أو أقل، وتوفير الطاقة بنسبة 70%، والتحكم الدقيق في سُمك طبقة الطلاء ضمن نطاق 80–150 ميكرومتر (±10 ميكرومتر)، مع التوافق مع جميع أنواع خلايا البطاريات. - قوة التصاق عالية لتقنيات CTP وCTC
تبلغ قوة التصاق الطلاء 9 ميغاباسكال أو أكثر، مع حدوث فشل تماسك داخلي في المادة، وانخفاض نسبة التشققات عند السطح البيني إلى أقل من 5%، مقارنةً بنسبة 32% في العمليات التقليدية. وتتراوح مقاومة القص بين 9 و15 ميغاباسكال، مما يتيح الربط المباشر لخلايا البطارية بشاسيه السيارة (CTC). - السلامة عند الجهد الكهربائي العالي والإدارة الحرارية
تتحمل طبقة الطلاء بسُمك 120 ميكرومتر جهدًا كهربائيًا مستمرًا يبلغ 5000 فولت، مع تيار تسرب أقل من 0.1 مللي أمبير، ودون أي تدهور بعد 300 دورة. كما توفر مقاومة لانتشار الانفلات الحراري لمدة ساعتين، مقارنةً بـ30 دقيقة لمادة PET، مع خفض درجة الحرارة القصوى بنسبة 40%. - الامتثال للمعايير العالمية وسهولة التشغيل
يُجهّز خط الطلاء العازل كهربائيًا والمعالج بالأشعة فوق البنفسجية المؤتمت بالكامل بواجهة تشغيل بين الإنسان والآلة (HMI) تدعم لغات متعددة، ويمكن تشغيله ضمن نطاق درجات حرارة يتراوح بين -40 و85 درجة مئوية. ويحمل 12 شهادة اعتماد (UL وIEC وJIS) تتيح دخول أسواق الاتحاد الأوروبي والولايات المتحدة واليابان دون رسوم جمركية، مع تقليص مدة التسليم بنسبة 40%. - التصميم المعياري والأتمتة
يساعد التصميم المعياري على تقليل المساحة التي يشغلها خط الإنتاج داخل المصنع بنسبة 60%، مع تحقيق فعالية إجمالية للمعدات (OEE) تبلغ 92%، ومعدل إنتاج مطابق للمواصفات يبلغ 98%. كما تنخفض تكلفة الخلية بنسبة 30%، وتُخفض البصمة الكربونية بنسبة 42%.
ملاحظة: تم التحقق من جميع البيانات من خلال اختبارات أجرتها جهة خارجية مستقلة على خط الإنتاج التجريبي لدينا بمعدل 50 خلية في الدقيقة (50 PPM).
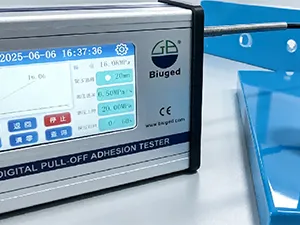 اختبار قوة الالتصاق بالشد العمودي (ISO 4624).
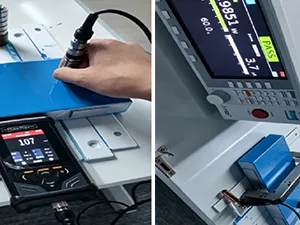 اختبار تحمل الجهد الكهربائي للعزل.
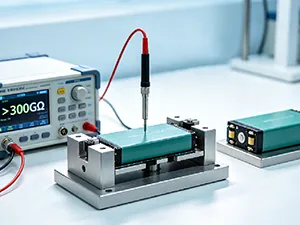 اختبار مقاومة العزل (اختبار العينة).
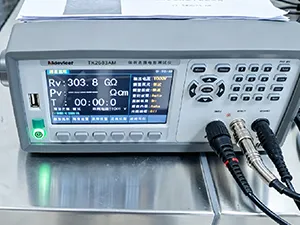 اختبار مقاومة العزل.
- أكثر من 16 ميغاباسكال
قوة الالتصاق باختبار الشد(ISO 2409)، أعلى بنسبة 60% من المعيار الوطني (≥10 ميغاباسكال)، مع تحقيق الفئة 0 ودون أي تقشر. - 7 كيلو فولت / 3.7 ميكروأمبير
اختبار تحمل الجهد الكهربائي للعزل، بسُمك طبقة طلاء يبلغ 107 ميكرومتر، وجهد كهربائي مستمر قدره 7 كيلو فولت لمدة 60 ثانية، وتيار تسرب يبلغ 3.7 ميكروأمبير (أقل بكثير من الحد المسموح به البالغ 0.1 مللي أمبير)، دون حدوث انهيار للعزل أو قوس كهربائي. - أكثر من 300 غيغا أوم
مقاومة العزل، وفقًا للقيمة المقاسة فعليًا، مما يوفر هامش أمان كبيرًا لأنظمة البطاريات. - مقاومة الإلكتروليت لأكثر من 1000 ساعة
الغمر عند درجة حرارة 85 درجة مئوية لمدة 1000 ساعة دون ظهور فقاعات أو تقشر أو تغير في اللون، بأداء يتجاوز المعيار المرجعي للصناعة (≥720 ساعة) بنسبة 39%. - أكثر من 100 دورة صدمة حرارية
تحمل 100 دورة صدمة حرارية ضمن نطاق درجات حرارة يتراوح بين -40 و85 درجة مئوية، دون فقدان قوة الالتصاق، بما يلبي متطلبات ظروف التشغيل القاسية للمركبات طوال دورة حياتها.
| المقارنة | الرش والطباعة النافثة للحبر المتكاملان بالأشعة فوق البنفسجية | الرش المستقل بالطلاء المعالج بالأشعة فوق البنفسجية | الطباعة النافثة للحبر المستقلة بالأشعة فوق البنفسجية | التغليف بغشاء PET الأزرق |
| جهد تحمل العزل الكهربائي | ≥6000 فولت DC | ≥6000 فولت DC | ≥4000 فولت DC | ≤2800 فولت DC |
| زمن دورة خط الإنتاج | 50 PPM | 50 PPM | أقل من 10 PPM | 6 PPM |
| معدل الاستفادة من المواد | أكثر من 96% | حوالي 95% | حوالي 98% | حوالي 90% |
| معالجة أطراف التوصيل وصمامات التنفيس | طلاء انتقائي رقمي دقيق (دون الحاجة إلى تجهيزات خاصة) | يتطلب تجهيزات معقدة لحجب المناطق غير المطلوب طلاؤها | طلاء انتقائي رقمي دقيق | يتطلب فتحات معقدة باستخدام القطع بالقوالب |
| مقاومة القص | ≥10 ميغاباسكال | ≥10 ميغاباسكال | ≤8 ميغاباسكال | حوالي 2 ميغاباسكال |
| انبعاثات المركبات العضوية المتطايرة (VOCs) | صفر | صفر | صفر | أكبر من صفر |
| التكلفة الإجمالية طوال دورة الحياة | انخفاض بنسبة أقل من 30% مقارنة بالعمليات التقليدية | متوسطة | مرتفعة نسبيًا | متوسطة |
- الحد من المخاطر أولًا
خبرة تمتد إلى 37 عامًا في هندسة المعدات وتنفيذ مشروعات الهندسة والتوريد والإنشاء (EPC) في الخارج، بدعم من فريق من المهندسين ذوي الخبرة الواسعة. ويتيح خط الإنتاج التجريبي الداخلي لدينا، بطاقة 50 خلية في الدقيقة (50 PPM)، للعملاء التحقق من كفاءة العملية قبل بدء الإنتاج على نطاق واسع. - جودة يمكنك الاعتماد عليها
يمكن تجهيز النظام اختياريًا بنظام فحص بالرؤية الآلية مدعوم بالذكاء الاصطناعي، مطوّر داخليًا، لتحديد مواضع خلايا البطاريات، وتطبيق الطلاء الانتقائي على أسطح أطراف التوصيل، وفحص العيوب أثناء الإنتاج. كما يمكن دمج اختبار تحمل الجهد الكهربائي للعزل للكشف الآلي عن خلايا البطاريات غير المطابقة للمواصفات واستبعادها. - بيانات الإنتاج وتكامل الأنظمة
إمكانية التتبع الشامل لبيانات الرش والمعالجة والفحص، مع تحليل الفعالية الإجمالية للمعدات (OEE)، وسجلات الإنذارات، وإدارة وصفات التشغيل، بما يدعم التكامل السلس مع أنظمة تنفيذ التصنيع (MES) وتخطيط موارد المؤسسة (ERP) لإنشاء مصنع ذكي. - تنفيذ المشروعات والخدمات على المستوى العالمي
تدعم سبعة مراكز خدمة حول العالم تنفيذ المشروعات بنظام تسليم المفتاح، بما يشمل تصميم المشروع والتصنيع واختبارات القبول في المصنع (FAT) والشحن واختبارات القبول في الموقع بالخارج (SAT) والدعم الفني في الموقع. - تصميم معياري يدعم التوسعات المستقبلية
يتيح التصميم المعياري القابل للتخصيص جزئيًا إجراء التحديثات والتوسعات المستقبلية دون الحاجة إلى إعادة بناء خط الإنتاج بالكامل.